Cutting tools
切削工具
汎用機用ガンドリル(ベンテックタイプ)
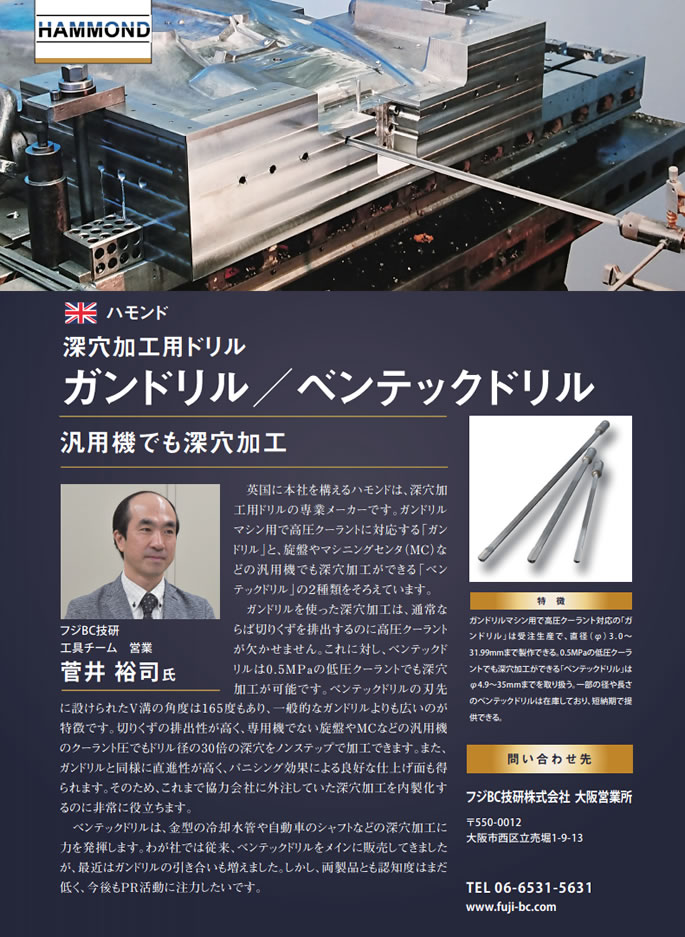
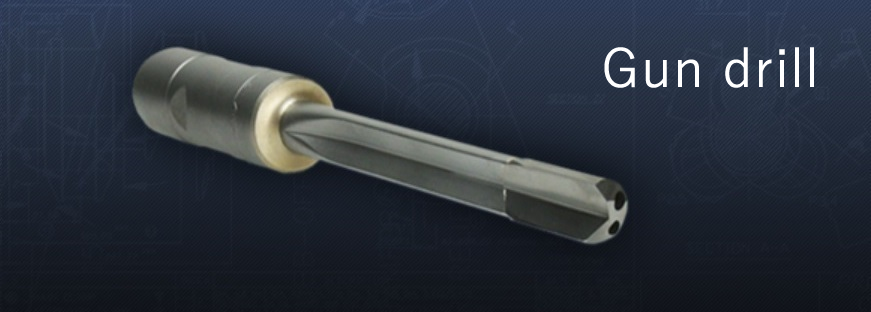
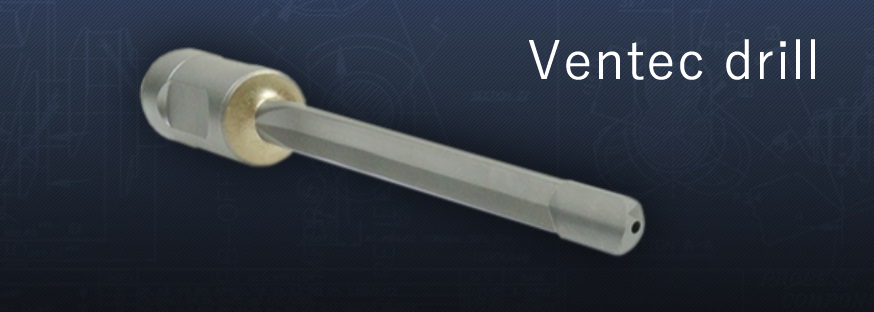
ガンドリルとベンテックドリル
- 直進線が高い
- ノンステップ加工
- バニッシング効果で面粗度が非常に良い
ハモンド社の深穴加工用ドリルは2タイプ
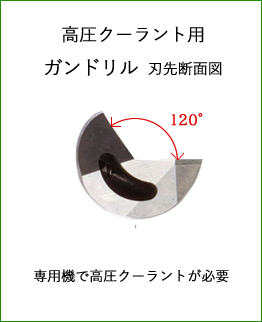
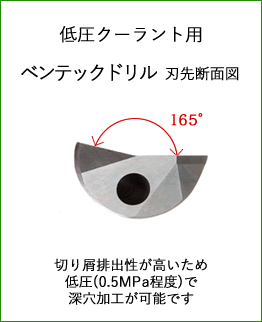
- 専用機で高圧クーラントでご使用の場合は、ガンドリルをご選定ください。
剛性が高く、効率のいい加工ができます。 - 低圧クーラント(0.5MPa以上)で加工される場合は、ベンテックドリルをご選定ください。
マシニングセンタや汎用機等でも、最長L/D=70までの深穴加工が可能です。(下記【加工範囲】参照)
※ベンテックドリルは、汎用旋盤、マシニングセンタ、横中加工機等で使用できるよう、ハモンド社(英国)によって開発された、深穴加工専用ドリルです。
【ご注文方法】
ベンテックドリル
- Φ4.9~35まで製作可能です(一部在庫あり)
- 径X溝長(刃長)にてご指定ください
- ワーク回転用/工具回転ホルダー、簡易給油機などございます
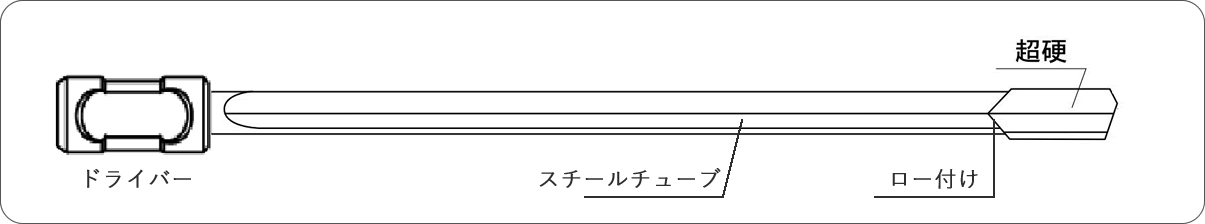
ベンテックドリルとは
ベンテックドリルは、低圧クーラントでも使用可能なガンドリルです。
- 専用のガンドリルマシンを使用することなく、汎用旋盤、マシニングセンタ、横中ぐり盤等に使用できます。
- クーラントスルー、もしくは専用ポンプを使用し、工具先端から水溶性切削油を出して使用します。
ハモンド社 ベンテックドリル加工動画加工開始は6分30秒位からです。
ハモンド社のドリル製造工程について
木工深加工
【加工範囲】
- 加工径:最小Φ4.9~最大Φ35
- 最大加工深さ:直径×30(倍)
- 30倍を超す深穴に対しては、一旦30倍まで穴あけを行い、次に0.01~0.02mm小さいベンテックドリルで加工すれば、径の70倍まで加工が可能です。(下図参照)
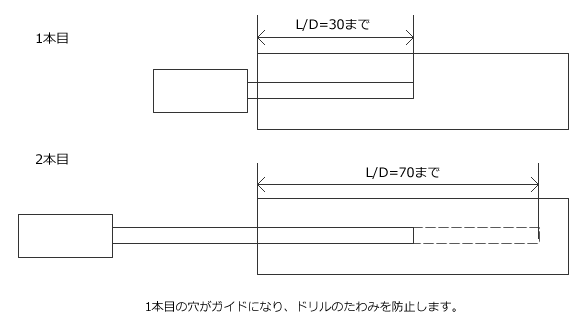
L/D=30~70の深穴加工をする場合、2本のドリルが必要になります。
【使用方法】
- ベンテックドリルを使用する際には、必ずワークにガイド穴をあけるか、ガイドプッシュをワーク面に密着させて加工してください。
注1)ガイド穴の深さ、又はガイド・ブッシュの長さは、径の2倍以上が必要です。
注2)ガイド穴公差は、必ずH9以上にして下さい。 - 回転を止めた状態で、ドリルを下穴に差し込んでください。
- 切削油を出して、切削を開始してください。
- 常にスムーズに切粉が排出されるか確認してください。
- 切削が終わりましたら、回転を止めてからドリルを抜いてください。