
Minimum Quantity Lubrication
MQLセミドライ加工システム
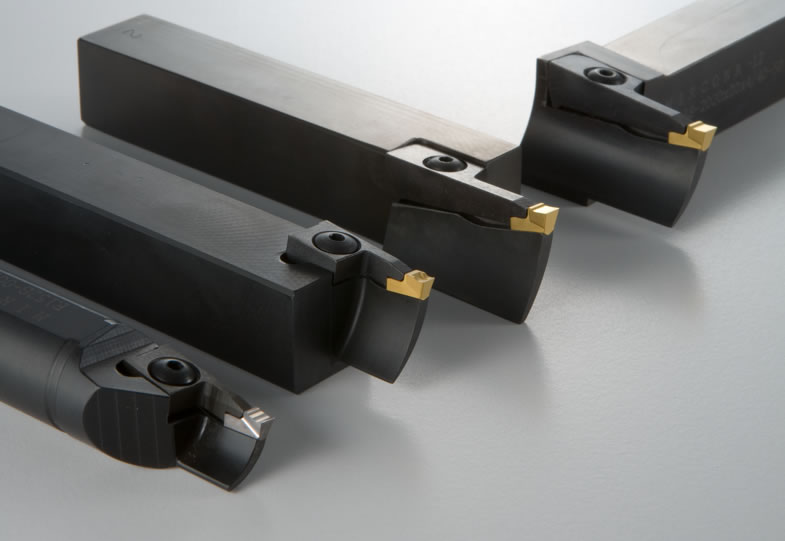
セミドライ加工(MQL)加工専用旋削ホルダ
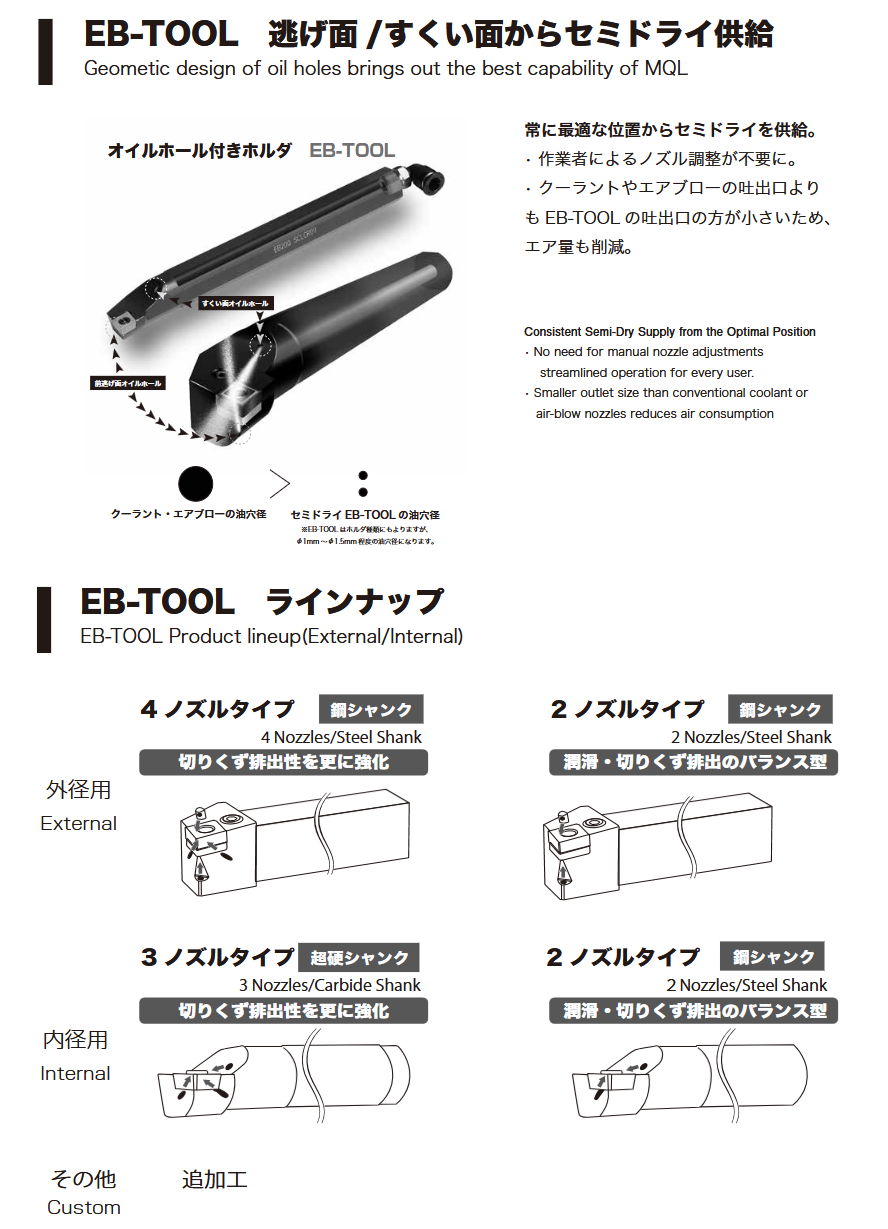
セミドライ加工(MQL)専用旋削ホルダEB-TOOLとは
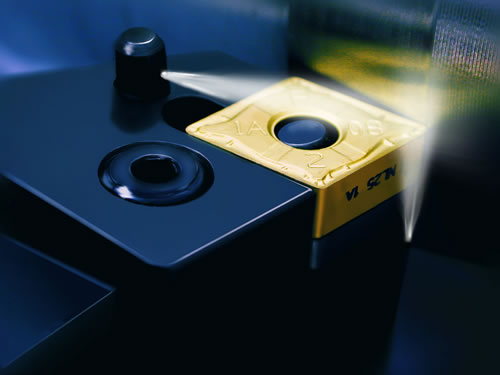
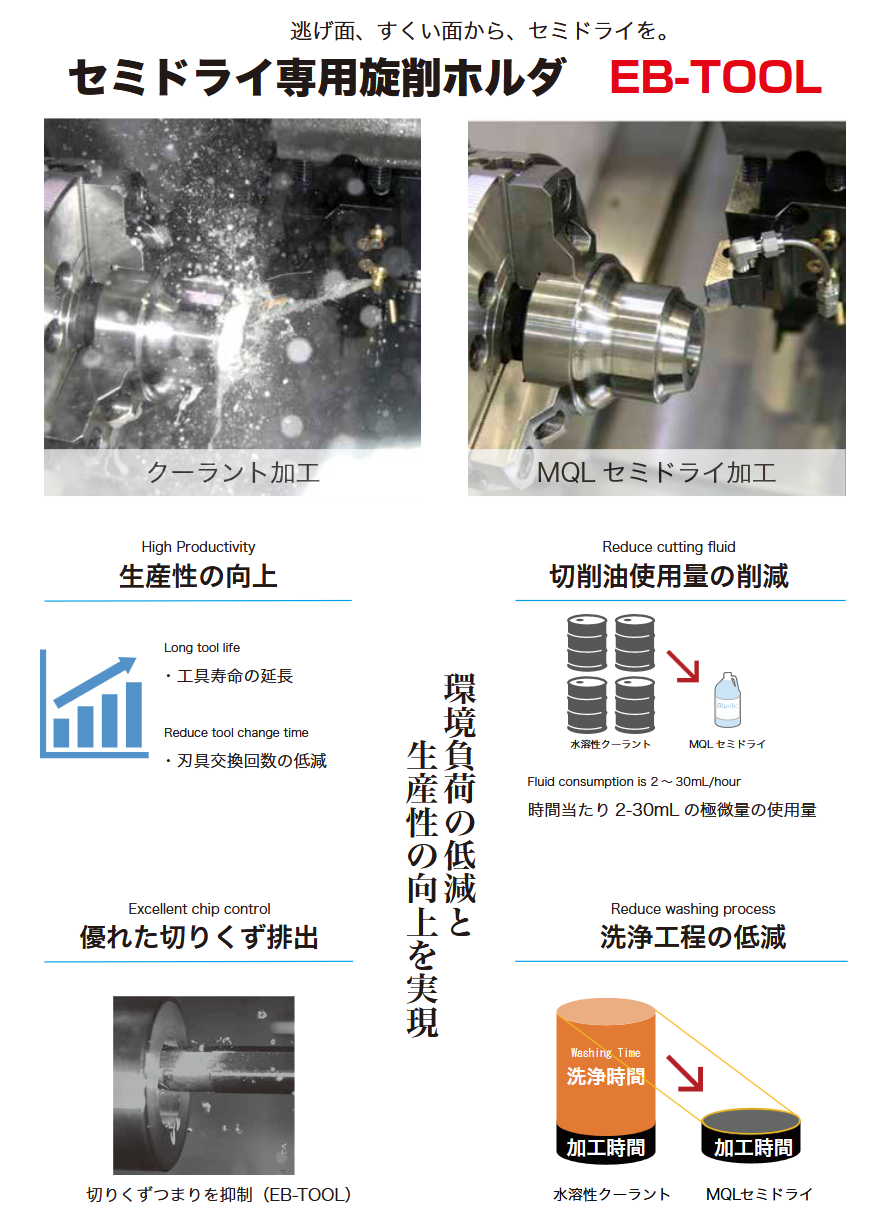
- 油剤を逃げ面とすくい面から加工点にピンポイントに吐出するセミドライ加工用のホルダ
- パイプノズルと比べて切屑の影響を受けにくく、より安定した加工が可能
- 特に内径加工では切屑の除去に威力を発揮
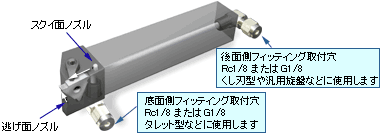
- 逃げ面とすくい面の各々のノズル径は、内部給油装置のミスト粒径に対応し、適切なミスト配分になるよう設計されています
- ミスト挿入口(フィッティング取付穴)は、バイト底面と 後面にあり、どのような旋盤にも取付け可能です
- 刃物台の形状により、取付けやすい方にミストを入れ、もう一方の穴はプラグでふさいで下さい
セミドライ加工(MQL)・加工MAP(旋削加工)
| 被削材 | 加工内容 | 塗布方法 | 油量 | 目安切削条件 | 効果 |
|---|---|---|---|---|---|
| S-45C | 外径 仕上げ | EB-TOOL | 3~15mL/h |
|
|
| 内径 仕上げ |
|
||||
| SUJ-2 (焼入後) |
外径 仕上げ |
|
|||
| 内径 仕上げ |
|
||||
| A2017 |
外径 荒 |
|
|
※あくまで目安です。
取りつけ方
- クーラントラインにセミドライライン を追加します。(下図参照)
- タレットの吐出口に継手を接続します。
- 目玉ノズルにタップ加工する場合 (下図 写真A)
- タレットに直接接続する場合 (下図 写真B)
- タレットにEB-TOOL を設置します。(使用しないEB-TOOL の接続口はプラグしてください。)
- タレットからEB-TOOL へ配管します。
- 給油装置をセミドライラインに接続し ます。
- 給油装置を稼働し、タレットのカップ リング部、所望のツール以外からのミスト、 エアの漏れがないか確認してください。
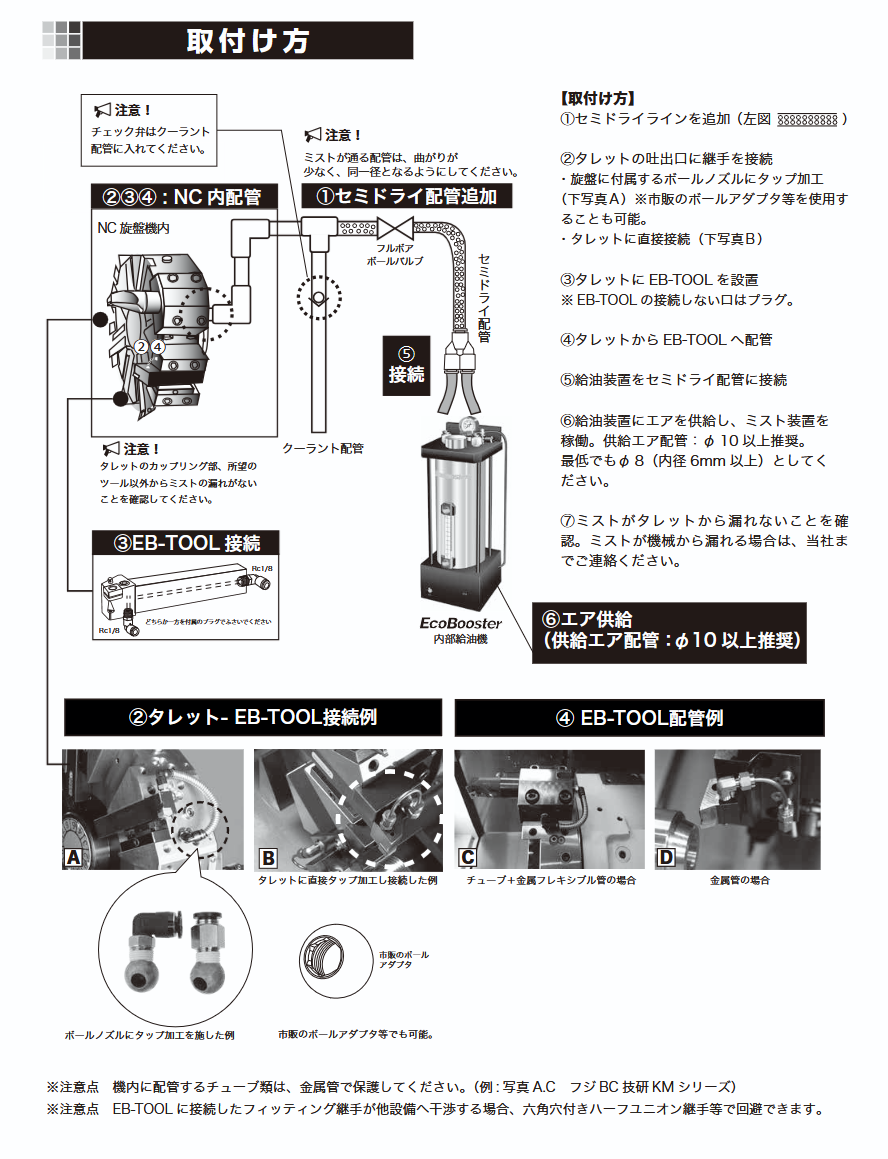
【NC旋盤機内の配管の注意点】
※機内配管時にチューブを使用する場合、金属フレキシブル管で保護してください。 (例:フジBC 技研KM シリーズ 写真A.C)
※内径ホルダ使用時、フィッティング継手の外径が他設備へ干渉する場合、六角穴付ハーフユニオン継手を使用してください。 (例:SMC KQ2S04-M5A)